हिन्दी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
बनाने से लेकर लोड करने तक: कांच की बोतल के निरीक्षण में छह जांच बिंदु
कांच की बोतलें ऐसे तरीकों से विफल हो सकती हैं जिनसे चूकना आसान है। गर्दन पर एक हेयरलाइन दरार. मुंह के अंदर एक चिप जो क्लोजर फिट होने पर ही दिखाई देती है। एक सांचा सीवन जो तब तक छाया की तरह दिखता है जब तक बोतल को एक प्रकाश बॉक्स के सामने नहीं रखा जाता है। इस तरह की खामियां फॉर्मिंग लाइन पर किसी का ध्यान नहीं जा सकती हैं और केवल बाद में, भरने या पैकिंग चरण में ही स्पष्ट होती हैं, जब उन्हें ठीक करना अधिक महंगा होता है।
इन चरणों के बीच जो कुछ है वह एक निरीक्षण नहीं है बल्कि उत्पादन और पैकिंग मार्ग पर लगाए गए जांचों का एक क्रम है। प्रत्येक चेक का एक अलग उद्देश्य होता है। निम्नलिखित अनुक्रम HYT पैकेजिंग में उपयोग की जाने वाली निरीक्षण प्रक्रिया और ग्लास कंटेनर निर्माताओं के बीच पाए जाने वाले सामान्य गुणवत्ता नियंत्रण प्रथाओं को दर्शाता है: मैन्युअल दृश्य निरीक्षण, स्वचालित मशीन निरीक्षण, प्रकाश-सहायता परीक्षा, शक्ति और प्रदर्शन परीक्षण, प्री-पैकिंग निरीक्षण, और शिपमेंट से पहले पैक किए गए डिब्बों का पुन: निरीक्षण।
अनुक्रम उतना ही मायने रखता है जितना व्यक्तिगत जाँच करता है। बोतलों के उत्पादन के दौरान आगे बढ़ने के दौरान उपस्थिति और आयामी निरीक्षण होता है; नमूनों पर शक्ति परीक्षण किया जाता है; सतह के उपचार के बाद सजावट का मूल्यांकन किया जाता है; और बोतलें पैक होने के बाद कार्टन का निरीक्षण होता है। एक बोतल एक चरण को पार कर सकती है और दूसरे चरण में विफल हो सकती है, इसलिए इस धारणा पर कोई निरीक्षण नहीं छोड़ा जाना चाहिए कि बाद की जांच हर छूटे हुए दोष की पहचान करेगी।
स्वीकृति मानदंड गुणवत्ता नियंत्रण प्रणाली का एक अनिवार्य हिस्सा हैं। इसमें शामिल पक्षों को इस बात पर सहमत होने की आवश्यकता है कि मानदंड कौन परिभाषित करता है, कौन सी सहनशीलता लागू होती है, और कौन सा अनुमोदित नमूना संदर्भ के रूप में कार्य करता है। अधिकांश परियोजनाओं के लिए, टूलींग और उत्पादन शुरू होने से पहले इन आवश्यकताओं को ऑर्डर विनिर्देशों में दर्ज किया जाना चाहिए। बाद में किए गए परिवर्तनों से विकास लागत बढ़ सकती है और वितरण कार्यक्रम प्रभावित हो सकते हैं।
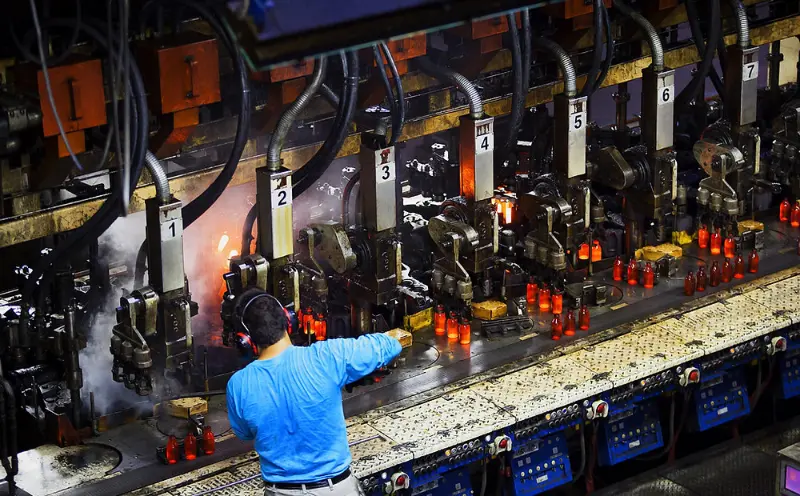 1. मैनुअल निरीक्षण
प्रशिक्षित आंखें, फिर भी मशीनों के पास काम कर रही हैं
मैन्युअल निरीक्षण कांच की बोतल की गुणवत्ता नियंत्रण का एक महत्वपूर्ण हिस्सा है। यहां तक कि कैमरा निरीक्षण प्रणाली और लेजर गेज से सुसज्जित कारखानों में भी, निरीक्षक अभी भी कन्वेयर के अंत में व्यक्तिगत रूप से बोतलों की जांच करते हैं। कुछ दोषों को निर्धारित पहचान नियमों के माध्यम से पहचानना मुश्किल होता है, जिनमें खरोंचें शामिल हैं जो केवल कुछ कोणों पर दिखाई देती हैं, थोड़े असमान कंधे, और मोल्ड सीम जिन्हें पूरी तरह से हटाया नहीं गया है।
निरीक्षण पांच मुख्य क्षेत्रों पर केंद्रित है: मुंह, गर्दन, कंधा, शरीर और आधार। प्रत्येक क्षेत्र में अलग-अलग संभावित दोष होते हैं। गोल-गोल मुंह बंद होने से क्लोजर को सही ढंग से फिट होने से रोका जा सकता है। भरने के दौरान गर्दन के चारों ओर एक चिप दरार में विकसित हो सकती है। विकृत आधार बोतल को फूस पर या फिलिंग लाइन के फ़ीड पर अस्थिर बना सकता है। निरीक्षक यह आकलन करते हैं कि प्रत्येक बोतल उसके विनिर्देश में परिभाषित भौतिक और कार्यात्मक आवश्यकताओं को पूरा करती है या नहीं।
मैन्युअल निरीक्षण भी निर्णय का एक स्तर प्रदान करता है जिसे स्वचालित उपकरण पूरी तरह से प्रतिस्थापित नहीं कर सकते हैं। अनुभवी निरीक्षक जो समय के साथ एक ही बोतल डिज़ाइन के साथ काम करते हैं, अस्वीकार आंकड़ों में दिखाई देने से पहले परिवर्तनों को पहचान सकते हैं। इनमें कांच के माध्यम से प्रकाश संचरण में अंतर, हैंडलिंग विशेषताओं में भिन्नता, या कंधे के आकार में सूक्ष्म परिवर्तन शामिल हो सकते हैं। ऐसे अवलोकन हमेशा औपचारिक नियंत्रण योजना में प्रकट नहीं हो सकते हैं, लेकिन वे विकासशील उत्पादन समस्याओं की पहचान करने में मदद कर सकते हैं।
यह चरण यह सत्यापित करने में भी मदद करता है कि लिखित विनिर्देश तैयार बोतलों के वास्तविक स्वरूप से मेल खाते हैं या नहीं। एक ड्राइंग एक चिप के स्वीकार्य आकार को परिभाषित कर सकती है, लेकिन यह पूरी तरह से प्रदर्शित नहीं कर सकती है कि तैयार बोतल पर वह चिप कितनी दिखाई देगी। निरीक्षक और ग्राहक भौतिक नमूनों की एक साथ जांच करके और सहमत उपस्थिति मानकों की पुष्टि करके इसका अधिक प्रभावी ढंग से मूल्यांकन कर सकते हैं।
यह क्या पकड़ता है:दृश्यमान उपस्थिति और कारीगरी दोष, अनुमोदित नमूने और सहमत उत्पाद विनिर्देशों के अनुसार मूल्यांकन किया गया।
2. स्वचालित मशीन निरीक्षण
लाइन की गति पर स्थिरता
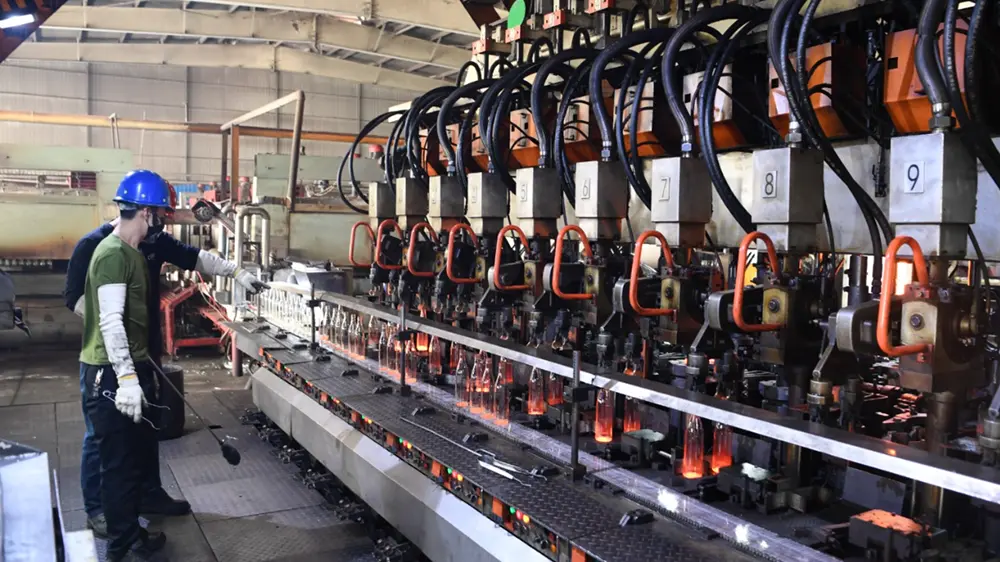
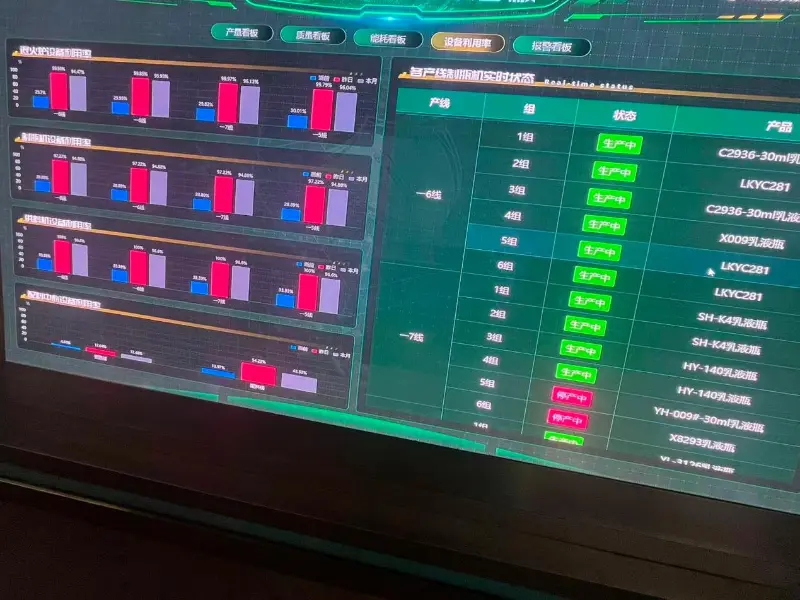
जहां मैन्युअल निरीक्षण मानवीय निर्णय प्रदान करता है, वहीं स्वचालित मशीन निरीक्षण दोहराव प्रदान करता है। कैमरा और सेंसर स्टेशन उन विशेषताओं की जांच करते हैं जिनके लिए उन्हें कॉन्फ़िगर किया गया है, जिसमें आयामी सहनशीलता, माउथ फिनिश, साइडवॉल और बेस दोष, दरारें और अनियमितताएं शामिल हैं। पूरे उत्पादन दौर के दौरान प्रत्येक बोतल का मूल्यांकन समान पहचान सीमा के आधार पर किया जाता है।
दोषपूर्ण बोतलें आम तौर पर स्वचालित रूप से खारिज कर दी जाती हैं और अगले उत्पादन चरण में जाने से पहले कन्वेयर से हटा दी जाती हैं। यह दोषपूर्ण कांच के कंटेनरों को पैकिंग क्षेत्र तक पहुंचने से रोकने में मदद करता है, जहां एक टूटी हुई बोतल पड़ोसी बोतलों और आसपास के कार्टन को नुकसान पहुंचा सकती है।
हालाँकि, एक निरीक्षण मशीन की पता लगाने की क्षमता उसके सेंसर, एल्गोरिदम और कॉन्फ़िगरेशन पर निर्भर करती है। परिभाषित पहचान मापदंडों के बाहर एक दोष सिस्टम से होकर गुजर सकता है, जबकि अत्यधिक सख्त सेटिंग्स के परिणामस्वरूप अनावश्यक अस्वीकृति हो सकती है। इस कारण से, मशीन निरीक्षण को इस गारंटी के बजाय एक नियंत्रित स्क्रीनिंग प्रक्रिया के रूप में समझा जाता है कि हर संभावित दोष की पहचान की जाएगी।
विभिन्न बोतल विशेषताओं को कवर करने के लिए उत्पादन लाइनें कई निरीक्षण स्टेशनों का उपयोग कर सकती हैं। उनकी संयुक्त प्रभावशीलता अभी भी उपकरण क्षमता, पहचान संवेदनशीलता और लाइन कॉन्फ़िगरेशन पर निर्भर करती है। परिणामस्वरूप, समान निरीक्षण प्रक्रियाओं का उपयोग करने वाली दो फ़ैक्टरियाँ अलग-अलग पहचान और अस्वीकृति परिणाम प्राप्त कर सकती हैं।
यह क्या पकड़ता है:उत्पादन गति पर आयामी और संरचनात्मक दोष, पूर्वनिर्धारित मशीन डिटेक्शन थ्रेशोल्ड के विरुद्ध मूल्यांकन किया गया।
3. प्रकाश-सहायक दृश्य निरीक्षण
एक लाइट बॉक्स क्या दृश्यमान बनाता है
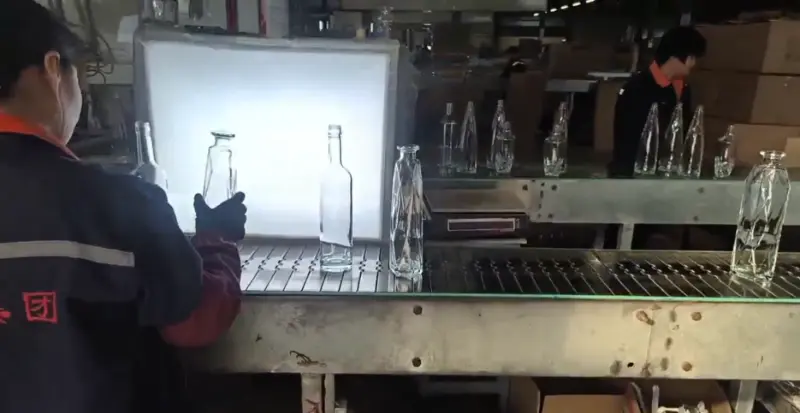
नियंत्रित प्रकाश व्यवस्था में कांच के कुछ दोषों को पहचानना आसान हो जाता है। जब एक स्पष्ट बोतल को चमकदार पृष्ठभूमि के सामने रखा जाता है, तो ऐसी विशेषताएं जिन्हें सामान्य फ़ैक्टरी प्रकाश व्यवस्था के तहत देखना मुश्किल हो सकता है, अधिक स्पष्ट हो जाती हैं। इनमें कांच की दीवार के भीतर बुलबुले, पत्थर और विदेशी समावेशन, आधार से फैली हुई बारीक दरारें, असमान कांच वितरण और सतह की लहरदारता शामिल है जो तैयार बोतल की उपस्थिति को प्रभावित कर सकती है।
निरीक्षण पद्धति अच्छी तरह से स्थापित है, लेकिन स्वीकृति मानदंड को इच्छित आवेदन के अनुसार परिभाषित करने की आवश्यकता है। बबल का आकार, मात्रा, स्थान, समावेशन प्रकार और दृश्यता सीमाएँ परियोजनाओं के बीच भिन्न हो सकती हैं। उदाहरण के लिए, दोष जो पारदर्शी पर ध्यान देने योग्य हैंकांच की शराब की बोतलस्प्रे कलरिंग, फ्रॉस्टिंग या उत्कीर्ण सजावट वाली बोतल पर कम स्पष्ट हो सकता है।
प्रकाश-सहायता निरीक्षण की भी सीमाएँ हैं। कांच की दीवार के अंदर गहराई में स्थित या देखने के कोण के समानांतर संरेखित दोषों का पता लगाना मुश्किल हो सकता है। अतिरिक्त मशीन निरीक्षण या विनाशकारी नमूना परीक्षण आवश्यक हो सकता है जब ये दोष एक विशेष जोखिम पेश करते हैं।
इस कारण से, पूर्ण पारदर्शिता की अवास्तविक अपेक्षा के बजाय स्वीकृति मानदंड इस पर आधारित होना चाहिए कि निरीक्षण विधि वास्तव में क्या सत्यापित कर सकती है। एक आवश्यकता जिसे दृश्य निरीक्षण के माध्यम से लगातार जांचा नहीं जा सकता, वह उत्पाद स्वीकृति के दौरान असहमति का स्रोत बन सकती है।
यह क्या पकड़ता है:स्पष्टता, पारदर्शिता, आंतरिक समावेशन और सतह की गुणवत्ता, दस्तावेजी सीमाओं के विरुद्ध नियंत्रित प्रकाश व्यवस्था के तहत मूल्यांकन की गई।
4. शक्ति और प्रदर्शन परीक्षण
क्या बोतल बची रहती है, भरने के बाद क्या होता है
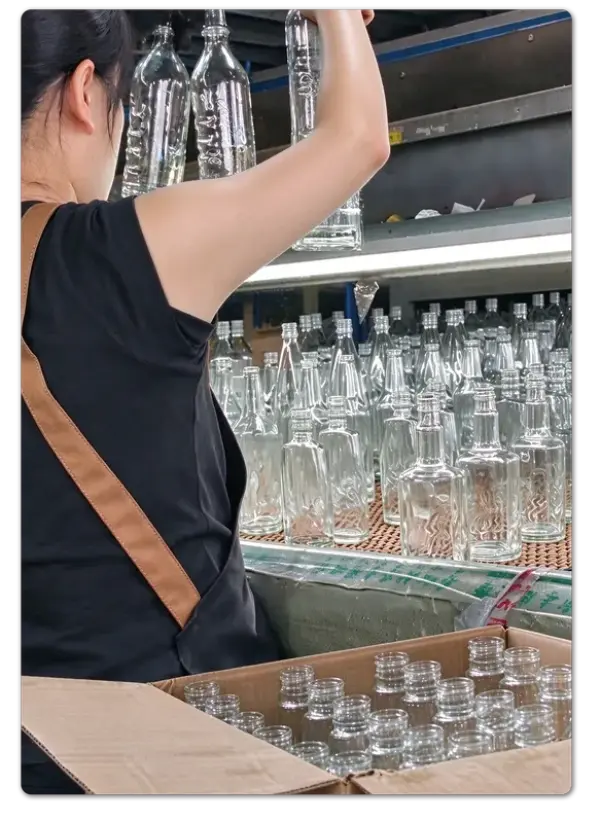
उपस्थिति कांच की बोतल की गुणवत्ता का केवल एक हिस्सा है। एक बोतल जो सही दिखती है लेकिन कैपिंग हेड के नीचे, पाश्चराइज़र के अंदर, या स्टैक्ड केस के नीचे विफल रहती है, वह अभी भी अपने इच्छित अनुप्रयोग के लिए अनुपयुक्त है। प्रदर्शन परीक्षण उत्पादों को भरने और वितरण चरणों तक पहुंचने से पहले इन जोखिमों का मूल्यांकन करने में मदद करता है।
परीक्षण के दौरान, एक परिभाषित नमूना निर्दिष्ट यांत्रिक भार, आंतरिक दबाव या तापमान परिवर्तन के अधीन होता है। फिर परिणामों की तुलना बोतल के डिज़ाइन और उसके इच्छित उपयोग के लिए स्थापित स्वीकृति मानदंडों से की जाती है।
चार परीक्षण श्रेणियां कई सामान्य आवश्यकताओं को कवर करती हैं, हालांकि जब एप्लिकेशन को उनकी आवश्यकता होती है तो अतिरिक्त तरीकों को शामिल किया जा सकता है।
| परिक्षण विधि | परीक्षण क्या मापता है |
|---|---|
| लंबवत भार या संपीड़न परीक्षण | परिभाषित परीक्षण स्थितियों के तहत बोतल कितना नीचे की ओर बल झेल सकती है। |
| आंतरिक दबाव परीक्षण | आंतरिक दबाव का प्रतिरोध, विशेष रूप से दबाव वाली सामग्री रखने के उद्देश्य से बोतलों के लिए। |
| थर्मल शॉक परीक्षण | निर्दिष्ट परीक्षण स्थितियों के तहत तेजी से तापमान परिवर्तन का प्रतिरोध। |
| अन्य निर्दिष्ट प्रदर्शन परीक्षण | आदेश में परिभाषित अतिरिक्त यांत्रिक या अनुप्रयोग-विशिष्ट आवश्यकताएँ। |
परीक्षण विधियों का चयन बोतल के डिज़ाइन, ग्लास विनिर्देशों, इच्छित अनुप्रयोग और लागू स्वीकृति मानदंडों पर निर्भर करता है। प्रत्येक बोतल को परीक्षणों के समान संयोजन की आवश्यकता नहीं होती है।
परीक्षण के परिणाम उत्पादन बैच में प्रत्येक बोतल को स्वचालित रूप से प्रमाणित करने के बजाय जांचे गए नमूनों पर लागू होते हैं। नमूना आकार और चयन परीक्षण पद्धति के महत्वपूर्ण भाग हैं। एक उत्तीर्ण नमूना विनिर्माण प्रक्रिया और परीक्षण किए गए उत्पादों के बारे में जानकारी प्रदान करता है, लेकिन इसे प्रमाण के रूप में नहीं समझा जाना चाहिए कि लॉट में प्रत्येक इकाई का व्यक्तिगत रूप से परीक्षण किया गया है। इसलिए एक परीक्षण रिपोर्ट में नमूने और उन परिस्थितियों की पहचान होनी चाहिए जिनके तहत परीक्षण किया गया था।
 शक्ति परीक्षण को कठोरता माप से अलग करना भी महत्वपूर्ण है। ये विधियाँ विभिन्न उपकरणों का उपयोग करती हैं और विभिन्न गुणों का मूल्यांकन करती हैं। कठोरता परिणाम को यांत्रिक शक्ति परीक्षण के विकल्प के रूप में नहीं माना जा सकता है, और निरीक्षण रिपोर्ट में उपयोग की गई वास्तविक विधि की पहचान होनी चाहिए।
यह क्या पकड़ता है:यांत्रिक और थर्मल प्रदर्शन के मुद्दे, अनुप्रयोग-विशिष्ट परीक्षण मानदंडों के विरुद्ध परिभाषित नमूनों पर मापे जाते हैं।
5. प्री-पैकिंग निरीक्षण
कार्टन बंद होने से पहले आखिरी नज़र
उत्पादन प्रक्रिया में पैकिंग एक तरफ़ा दरवाजे के करीब है। एक बार बोतलों की गिनती, व्यवस्था, सुरक्षा और डिब्बों के अंदर सील कर देने के बाद दोष की पहचान करना अधिक जटिल हो जाता है। डिब्बों को फिर से खोलने, मात्राओं का मिलान करने और पैलेटों को फिर से बनाने की आवश्यकता हो सकती है। प्री-पैकिंग निरीक्षण गैर-अनुरूप उत्पादों को इस स्तर तक पहुंचने से रोकने में मदद करता है।
निरीक्षण में उपस्थिति, उत्पाद विनिर्देश, मात्रा और, जहां लागू हो, सतह सजावट की गुणवत्ता शामिल है।
सजी हुई कांच की बोतलों के लिए, निरीक्षण चेकलिस्ट में अतिरिक्त आइटम शामिल हैं:
- लोगो स्थिति और प्रिंट पंजीकरण
- पूरे उत्पादन काल में रंग की एकरूपता
- कोटिंग की उपस्थिति और कवरेज
- सतह की सजावट की गुणवत्ता
- ऑर्डर के लिए अन्य सजावट विशिष्टताओं पर सहमति हुई
सजावट निरीक्षण प्रक्रिया का एक महत्वपूर्ण हिस्सा है क्योंकि अनुमोदित डिज़ाइन और गुणवत्ता मानदंडों का मिलान होना आवश्यक है। प्रिंटिंग, फ्रॉस्टिंग, स्प्रे कलरिंग और उत्कीर्णन को आम तौर पर उत्पाद विकास के दौरान निर्दिष्ट किया जाता है। एक बार जब सतह का उपचार अनुमोदित डिज़ाइन का हिस्सा बन जाता है, तो इसकी उपस्थिति और लागू सहनशीलता को भी स्वीकृति मानदंड में शामिल किया जाना चाहिए।
एक सजावट संदर्भ जिसे दृश्य रूप से अनुमोदित किया गया है लेकिन कोई लिखित सहनशीलता नहीं है, अंतिम निरीक्षण के दौरान असहमति का स्रोत बन सकता है। रंग, स्थिति, कवरेज और स्वीकार्य उपस्थिति का पहले से दस्तावेज़ीकरण निरीक्षण प्रक्रिया को और अधिक सुसंगत बनाता है।
पैकेजिंग स्वयं भी चेक का हिस्सा है। डिवाइडर, सुरक्षात्मक आवेषण और कार्टन कॉन्फ़िगरेशन यह निर्धारित करते हैं कि परिवहन के दौरान बोतलें आंदोलन और बोतल-से-बोतल संपर्क से कितनी अच्छी तरह सुरक्षित हैं। पैकिंग टेबल पर निरीक्षण से गुजरने वाला कार्टन अभी भी पारगमन क्षति के प्रति संवेदनशील हो सकता है यदि इसकी आंतरिक व्यवस्था पर्याप्त सुरक्षा प्रदान नहीं करती है।
यह क्या पकड़ता है:डिब्बों को सील करने से पहले उत्पाद अनुरूपता, सजावट की गुणवत्ता, मात्रा और पैकिंग की तैयारी।
6. शिपमेंट-पूर्व निरीक्षण
 कार्टन की जांच करने के लिए कार्टन को दोबारा खोलना
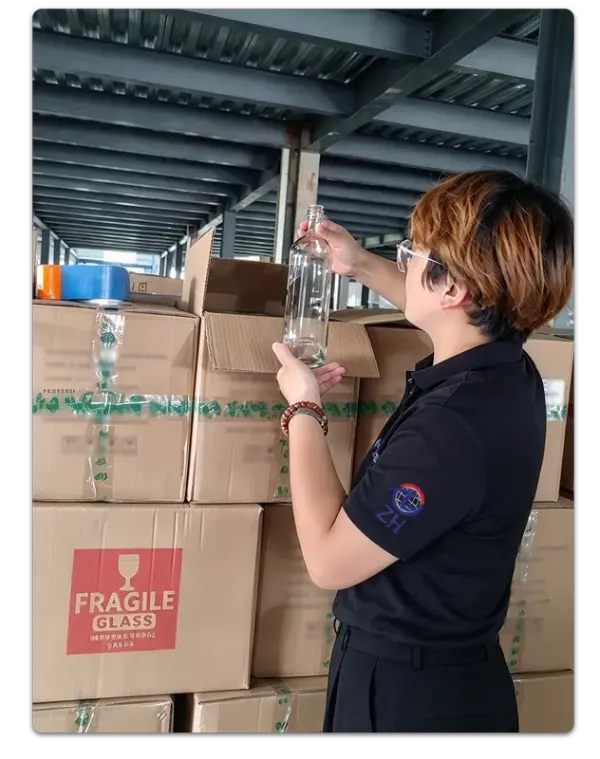
प्री-शिपमेंट निरीक्षण उन उत्पादों की जांच करने का दूसरा अवसर प्रदान करता है जो पहले ही गुणवत्ता जांच पास कर चुके हैं। चयनित डिब्बों को सहमत नमूना योजना के अनुसार खोला जाता है। अंदर की बोतलों की उपस्थिति, दृश्य दोष, उत्पाद विनिर्देश और सजावट की गुणवत्ता के लिए दोबारा जांच की जाती है। निरीक्षक यह पुष्टि करने के लिए पैकिंग व्यवस्था की भी जांच करते हैं कि बोतलें ठीक से स्थित और संरक्षित हैं।
यह निरीक्षण चरण है जो उत्पादों का उनकी मूल उत्पादन स्थिति के बजाय उनकी वास्तविक शिपिंग स्थिति में मूल्यांकन करता है। यह क्षति से निपटने, पैकिंग त्रुटियों और लोडिंग से संबंधित मुद्दों की पहचान कर सकता है जो पहले के उत्पादन निरीक्षण के दौरान मौजूद नहीं थे।
खोले गए डिब्बों की संख्या ऑर्डर आवश्यकताओं, शिपमेंट मात्रा, उत्पाद मूल्य और सहमत नमूना योजना पर निर्भर करती है। विभिन्न परियोजनाएँ विभिन्न नमूनाकरण स्तरों का उपयोग कर सकती हैं। जो मायने रखता है वह यह है कि निरीक्षण पद्धति और स्वीकृति मानदंड पर पहले से सहमति होती है और लगातार लागू किया जाता है, ताकि शिपमेंट अनुमोदन या अस्वीकृति को व्यक्तिपरक निर्णय के बजाय दस्तावेजी आवश्यकताओं द्वारा समर्थित किया जा सके।
परिणाम एक अतिरिक्त नियंत्रण बिंदु है जब सामान पहले से ही पैक, लेबल, स्टैक्ड और लोडिंग की प्रतीक्षा कर रहा है।
यह क्या पकड़ता है:पैक किए गए उत्पादों और पैकेजिंग की स्थितियों को लोड करने से पहले सहमत नमूना योजना के अनुसार दोबारा जांचा गया।
निरीक्षण फोकस:शिपमेंट से पहले चयनित पैक किए गए उत्पादों, कार्टन की स्थिति और सुरक्षात्मक पैकेजिंग की दोबारा जांच करना।
छह जाँचें, एक प्रणाली
एक बोतल जो भरने वाली लाइन तक पहुँचती है, छह प्रकार के निरीक्षण से गुज़री है
प्रत्येक निरीक्षण एक अलग प्रश्न का उत्तर देता है। क्या बोतल सही दिखती है? क्या इसके आयाम सहनशीलता के अंतर्गत हैं? क्या ग्लास ऑप्टिकली साफ़ है? क्या यह अपनी इच्छित सेवा शर्तों का सामना कर सकता है? क्या सजावट अनुमोदित डिज़ाइन से मेल खाती है? क्या पैकिंग के दौरान उत्पाद सुरक्षित रहा है?
कोई भी एकल चरण इन सभी आवश्यकताओं को पूरा नहीं करता है, और निरीक्षण चरण एक दूसरे को प्रतिस्थापित नहीं कर सकते हैं। जब तक बोतल को कार्टन के अंदर सील किया जाता है, तब तक उत्पादन दोषों को ठीक करने के अधिकांश अवसर पहले ही बीत चुके होते हैं। यही कारण है कि विनिर्माण प्रक्रिया में पहले किए गए निरीक्षण शिपमेंट से पहले अंतिम जांच के समान ही महत्वपूर्ण हैं।
सिस्टम की प्रभावशीलता स्पष्ट रूप से प्रलेखित स्वीकृति मानदंडों पर निर्भर करती है। ग्लास निरीक्षण में स्वीकार्य बुलबुले के आकार, मोल्ड सीम दृश्यता, सतह दोष और नमूने के भीतर अनुमत दोषपूर्ण बोतलों की संख्या के बारे में व्यावहारिक निर्णय शामिल होते हैं। इन आवश्यकताओं पर ग्राहक और आपूर्तिकर्ता के बीच उत्पादन शुरू होने से पहले सहमति होनी चाहिए, न कि डिलीवरी के बाद पहली बार चर्चा की जानी चाहिए।
आपूर्तिकर्ता जो परियोजना-विशिष्ट निरीक्षण मानदंडों का दस्तावेजीकरण करते हैं और अनुमोदित संदर्भ नमूने बनाए रखते हैं, वे अधिक सुसंगत गुणवत्ता मानकों को बनाए रख सकते हैं और उत्पाद स्वीकृति के दौरान असहमति को कम कर सकते हैं। अनुकूलित के लिएकांच की शराब की बोतलपरियोजनाओं में, ये विवरण विशेष रूप से महत्वपूर्ण होते हैं जब बोतल का आकार, कांच की स्पष्टता, सतह का उपचार और सजावट सभी अंतिम विनिर्देश का हिस्सा होते हैं।
यह निरीक्षण संरचना किसी एक निर्माता के लिए अद्वितीय नहीं है। यह ग्लास कंटेनर उद्योग में उपयोग किए जाने वाले व्यावहारिक दृष्टिकोण को दर्शाता है: उत्पादन के विभिन्न चरणों में दोष हो सकते हैं, और विभिन्न बिंदुओं पर किए गए निरीक्षण उन समस्याओं की पहचान करने में मदद करते हैं जो एक अंतिम निरीक्षण में छूट सकती हैं।
HYT पैकेजिंग इस बहु-स्तरीय निरीक्षण दृष्टिकोण का पालन करती है, जिसमें बोतल के डिज़ाइन, निर्माण प्रक्रिया और इच्छित अनुप्रयोग द्वारा निर्धारित निरीक्षण प्राथमिकताएँ होती हैं।
कांच की बोतल आपूर्तिकर्ता का मूल्यांकन करने वाले ग्राहकों के लिए, अधिक उपयोगी सवाल यह नहीं है कि कितने निरीक्षण किए जाते हैं, बल्कि यह है कि क्या प्रत्येक निरीक्षण में स्पष्ट, दस्तावेजी स्वीकृति मानदंड हैं। अस्पष्ट सीमाओं वाले छह चेक विशिष्ट मानकों, परिभाषित नमूनाकरण विधियों और अनुमोदित संदर्भ नमूनों द्वारा समर्थित कम संख्या में चेक की तुलना में कम आश्वासन प्रदान करते हैं।
सम्बंधित खबर
- प्रीमियम स्पिरिट पैकेजिंग के लिए सिरेमिक रोस्टर व्हिस्की डिकैन्टर बोतल सही विकल्प क्यों है?
- प्रीमियम स्पिरिट पैकेजिंग के लिए 750 मिलीलीटर एरिजोना राउंड ग्लास स्पिरिट बोतल एक उत्कृष्ट विकल्प क्यों है?
- नई कस्टम वोदका कांच की बोतल: उत्तरी अमेरिकी स्पिरिट्स ब्रांड के लिए HYT पैकेजिंग
- आधुनिक पेय पैकेजिंग के लिए हैंडल के साथ 1.75 लीटर ग्लास शराब का जग स्मार्ट विकल्प क्यों है?
- HYT पैकेजिंग ने कम कार्बन वाले पेय ब्रांडों का समर्थन करने के लिए नई लाइटवेट फ्लिंट ग्लास स्पिरिट्स बोतल लाइन लॉन्च की
- बार टॉप कॉर्क के साथ लंबी गर्दन वाली बेलिसिमा ग्लास शराब की बोतल आपके पेय ब्रांड को कैसे ऊंचा कर सकती है
मुझे संदेश दे देना
नये उत्पाद



समाचार अनुशंसाएँ